- Hjem
- Om os
- Produkter
- PPR Quick Connector
- Rørfittings af messing
- Messing udvendigt gevind lige konnektor
- Messing indvendigt gevind lige konnektor
- Messing han-hun gevind lige konnektor
- 90-graders albuefitting af messing
- Messing gevindreducerende indsats
- Messing rørprop
- T-rørfitting af messing
- Aluminium-plast rørfitting
- Messing Y-Strainer Connector
- Messing slange Barb Fitting
- Ferrule fitting
- CNC bearbejdning
- Varm smedning
- Nyheder
- Download
- Send forespørgsel
- Kontakt os
Produkter
Vores omfattende produktportefølje omfatter en bred vifte af messingstænger (inklusive lavt blyindhold og blyfri kvaliteter), messingfittings og rørkomponenter, konstrueret til enestående mekanisk styrke, korrosionsbestandighed og bearbejdelighed på tværs af VVS, HVAC, bilindustrien og industrielle applikationer.
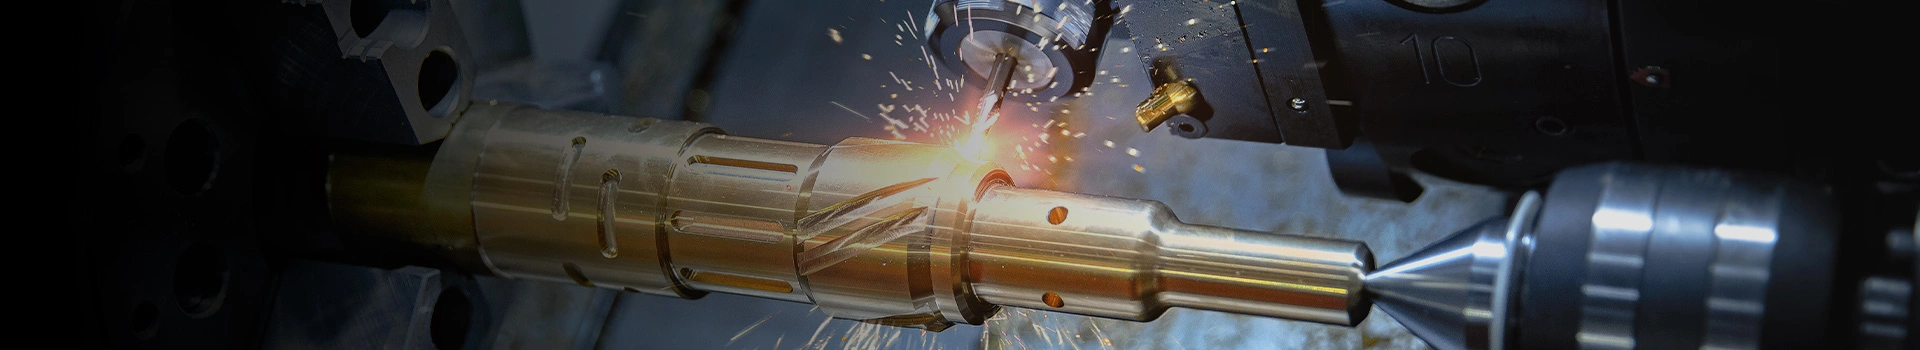
Kobber CNC-bearbejdningsservice
NINGXING leverer kobber CNC-bearbejdningsservice til elektronik, telekommunikation, eludstyr, bilindustrien, maskiner, VVS og sanitære hardwareapplikationer. Med mere end 15 års produktionserfaring arbejder vi med kobber og kobberlegeringer til udvikling af prototyper, produktion af små partier og volumenordrer.
Vores Copper CNC Machining Service er baseret på kundetegninger, 3D-modeller og tekniske specifikationer. Kobberstænger, plader, rør og andre former kan behandles i henhold til komponentgeometri, tolerancekrav, materialekvalitet og anvendelsesbetingelser.
NINGXING opererer under et ISO9001:2015 certificeret kvalitetsstyringssystem, mens relevante produkter opfylder CE- og RoHS-kravene. Dette giver internationale købere en dokumenteret kvalitetsramme for tilpassede kobberkomponenter.
Kobberbearbejdningsteknologi
Kontrol af almindelige kobberbearbejdningsproblemer
Kobber har fremragende elektrisk og termisk ledningsevne, men dets blødhed og duktilitet gør det vanskeligere at bearbejde end mange almindelige tekniske metaller. Værktøjsvedhæftning, gratdannelse, lange spåner, overfladeridser og deformation kan påvirke både udseende og dimensionsnøjagtighed.
Bearbejdningsstrategien tilpasses derfor i henhold til kobberkvaliteten og delens struktur. Skæreparametre, værktøjsgeometri, køleforhold og arbejdsholdemetoder er valgt for at reducere disse risici under produktionen.
Tre-akset til fem-akset behandling
Tre-akset, fire-akset og fem-akset CNC-bearbejdningscentre er tilgængelige for komponenter med forskellige strukturelle krav. CNC-drejeudstyr bruges også til cylindriske kobberdele og drejede komponenter.
Fem-akset bearbejdning kan fuldføre flere overflader i færre opsætninger, hvilket er nyttigt til komplekse konnektorer, uregelmæssige komponenter og dele med stramme positionskrav.
Præcisionskontrol
Tolerance og overfladefinish:Standard bearbejdningstolerancer kan nå ±0,01 mm, mens kritiske dimensioner kan styres til ±0,005 mm baseret på tegningskrav og emnegeometri.
Overfladeruhed kan nå Ra 0,4 μm. For elektriske kontaktflader, varmeoverførselsgrænseflader og udseendekritiske komponenter kan efterbehandlingsprocessen vælges i henhold til den endelige anvendelse.
Dimensionel inspektion
Kvalitetsinspektion omfatter råvareverifikation, målinger i processen og slutinspektion. CMM-udstyr, optiske måleinstrumenter og præcisionsmålere bruges til kritiske dimensioner og geometriske krav.
Inspektionskrav kan tilpasses kundetegninger, herunder dimensionstolerancer, overfladefinish, huldimensioner, gevindspecifikationer og andre definerede egenskaber.
Fremstillingsproces
Værktøjs- og skæreparametre
Skarpe hårdmetalskæreværktøjer og optimerede skæreparametre bruges til kobbermaterialer for at reducere vedhæftning og forbedre overfladekvaliteten.
Køling og spånevakuering er også vigtigt under kontinuerlig bearbejdning. Passende kølevæskeflow og bearbejdningsparametre hjælper med at kontrollere varmeakkumulering og forhindrer kobberspåner i at forstyrre skæreprocessen.
Arbejdsholder til tyndvæggede dele
Kobberkomponenter med tynde vægge eller sarte strukturer kan deformeres, når der påføres for store klem- eller skærekræfter. Skræddersyede armaturer og bløde holdemetoder kan bruges til at fordele spændetrykket og beskytte færdige overflader.
For krævende designs kan DFM-evaluering før produktion identificere potentielle deformations-, værktøjsadgang- og toleranceproblemer.
Gentagelighed i batchproduktion
Ved gentagne ordrer kan bearbejdningsparametre og inspektionsstandarder dokumenteres for at opretholde konsistens mellem produktionsbatch. Dette er især vigtigt for stik, terminaler, fittings og andre komponenter, der kræver stabile samlingsdimensioner.
Anvendelsesindustrier
Nye stik til energikøretøjer
En Ningbo-baseret producent af nye energikøretøjskonnektorer har tidligere oplevet vanskeligheder med at producere H65 ledende terminaler af messing. Værktøjsadhæsion, tyndvægsdeformation og resterende grater forårsagede, at det indledende forsøgsproduktionsudbytte forblev under 80 %.
Bearbejdningsprocessen blev forbedret gennem optimerede skæreparametre, fixturjusteringer og ændringer i efterbehandlingsprocessen. Produktionsudbyttet steg efterfølgende til mere end 98%, hvilket gav kunden mulighed for at fortsætte med stabil masseproduktion.
Strømudstyr Varmeafledning
En producent af kraftudstyr krævede højpræcision kobberkøleplader og samleskinner med strenge krav til overfladefinish og elektrisk ledningsevne.
C110 elektrolytisk kobber blev valgt til projektet, med bearbejdningsprocessen justeret for at opretholde ensartet overfladekvalitet. De færdige komponenter opnåede en elektrisk ledningsevne på 100 % IACS og opfyldte kundens krav til driftsforhold med høj effekt.
Valg af kobbermateriale
Fælles karakterer for CNC-behandling
Materialevalg afhænger af ledningsevne, styrke, korrosionsbestandighed, bearbejdelighed og den påtænkte anvendelse. Almindeligt efterspurgte kvaliteter omfatter rent kobber, messing, beryllium kobber, tellur kobber og friskærende messing.
| Materialekvalitet | Standard | Hovedkarakteristika | Typiske applikationer |
|---|---|---|---|
| HPb58-3 | GB/T 5231 | Fremragende bearbejdelighed og velegnet til automatisk bearbejdning | Ventiler, rørfittings, skruer, møtrikker, gear |
| 59-1A | Industriel kvalitet | God skæreydelse og trykbearbejdningsevne | Generelle strukturelle komponenter |
| C3604 | JIS H3250 | Høj styrke og fremragende bearbejdelighed | Præcisionsbefæstelser, ventiler, IT-komponenter |
| CW617N | EN 12164 | God varmsmedning og bearbejdningsydelse | Vandhaner, ventiler, bildele |
| HPb59-1 | GB/T 5231 | God bearbejdelighed med afbalancerede mekaniske egenskaber | Konnektorer, fittings, mekaniske komponenter |
| C37700 | ASTM B124M | Fremragende varm arbejdsydelse | Smedede og pressede komponenter |
| CW614N (CuZn39Pb3) | EN 12164 | Fremragende skæreydelse | Elektroniske stik, ventiler, bildele |
| 62-1A | Industriel kvalitet | Velegnet til bearbejdning af kobberstang | Generelle kobberkomponenter |
Valg af kobber til applikationen
Kobberkvaliteter med høj ledningsevne overvejes generelt, når elektrisk eller termisk ydeevne er det primære krav. Messing og andre kobberlegeringer kan være mere egnede, når styrke og bearbejdelighed er vigtigere.
For projekter, der involverer drikkevand eller miljøfølsomme applikationer, bør materialespecifikationen bekræftes før produktion for at sikre overholdelse af de gældende krav.
Bearbejdningsevne
Standard behandlingsområde
De følgende figurer repræsenterer almindelige bearbejdningsmuligheder. Faktiske grænser afhænger af komponentens geometri, materiale, tolerance, værktøjsadgang og produktionsmetode.
| Parameter | Referenceevne |
|---|---|
| Maksimal bearbejdningsstørrelse | 200 × 80 × 100 mm |
| Minimum vægtykkelse | ≥0,8 mm |
| Standard tolerance | ±0,01 mm |
| Præcisionstolerance | ±0,005 mm |
| Overfladeruhed | Ra 0,4–1,6 μm |
| Minimum huldiameter | ≥0,5 mm |
| Trådstørrelse | M1.0 og derover |
DFM anmeldelse for komplekse komponenter
Tyndvæggede strukturer, dybe hulrum, små huller og komplekse flersidede funktioner kan kræve yderligere teknisk evaluering. DFM review kan bruges til at vurdere værktøjets tilgængelighed, fastspændingsforhold, bearbejdningssekvens og opnåelige tolerancer før produktion.
Større dimensioner eller særlige konstruktionsmæssige krav kan vurderes i henhold til den enkelte tegning i stedet for at være begrænset til referenceværdierne ovenfor.
Overfladebehandlingsmuligheder
Efterbehandling til funktionelle overflader
Copper CNC Machining Service kan modtage yderligere efterbehandling, når applikationen kræver forbedret udseende, korrosionsbestandighed, slidstyrke eller elektrisk kontaktydelse.
Tilgængelige muligheder omfatter polering, elektropolering, børstning, fornikling, forsølvning, guldbelægning og andre egnede overfladebehandlinger.
Pletteringskrav til elektriske dele
For konnektorer og ledende komponenter bør pletteringskravene specificere de funktionelle kontaktområder, belægningstype og tykkelse. Dette hjælper med at forhindre unødvendig behandling på ikke-funktionelle områder og beskytter kritiske overflader under efterfølgende bearbejdning og montage.
Ofte stillede spørgsmål
Hvad er den mindste ordremængde?
MOQ afhænger af komponentdesign, materiale, bearbejdningsprocessen og ordremængden. Prototype- og lavvolumenordrer kan accepteres til designvalidering, mens gentagen produktion kan arrangeres for større mængder.
Hvilke kobbermaterialer kan bearbejdes?
Fælles muligheder omfatter C10100, C11000, C14500, C17200, C36000, T2 kobber og andre kobberlegeringer. Det endelige materiale skal vælges i henhold til ledningsevne, styrke, korrosionsbestandighed, bearbejdelighed og anvendelseskrav.
Hvilke overfladebehandlinger er tilgængelige?
Mulighederne omfatter polering, elektropolering, børstning, fornikling, forsølvning, guldbelægning og andre overfladebehandlinger, der er egnede til kobber og kobberlegeringer.
For elektriske komponenter skal kontaktflader og belægningsspecifikationer være tydeligt identificeret på tegningen.
Hvordan kontrolleres kobberdeformation?
Deformation styres gennem passende skæreparametre, passende værktøj, kontrolleret klemkraft og armaturdesign. Tyndvægsdele kan også gennemgås under DFM-fasen før bearbejdning.
Hvad er den typiske leveringstid?
Prototypeordrer kræver generelt cirka 7-15 dage efter tegning og specifikationsbekræftelse. Batchordrer tager normalt omkring 15-30 dage, afhængigt af mængde, kompleksitet, materialetilgængelighed, overfladebehandling og inspektionskrav.
Haste produktionsplaner kan evalueres separat.
Kan du gennemgå tegninger før tilbud?
Ja. CAD-filer såsom PDF, DWG, STEP og IGES kan indsendes til teknisk evaluering.
Gennemgangen kan dække materialevalg, tolerancekrav, maskintilgængelighed, tyndvæggede strukturer og andre fremstillingsmæssige overvejelser før tilbud.
Hvordan inspiceres færdige dele?
Inspektion omfatter verifikation af indgående materiale, dimensionskontrol i processen og slutinspektion. CMM-udstyr, optiske måleinstrumenter og præcisionsmålere kan bruges i henhold til den påkrævede inspektionsstandard.
Kan du bearbejde komplekse kobberkomponenter?
Ja. Tre-akset, fire-akset og fem-akset CNC-udstyr kan bruges til komplekse overflader, dybe hulrum, flere bearbejdningsflader og uregelmæssige strukturer.
Den faktiske bearbejdningsmetode bestemmes i henhold til tegningen og tolerancekravene.
Anmod om et tilpasset tilbud
Send dine kobberkomponenttegninger eller 3D-filer til fremstillingsevaluering. Tilbuddet kan udarbejdes efter materialekvalitet, dimensioner, tolerance, overfladebehandling, mængde og leveringskrav.
Vores kobber CNC-bearbejdningsservice er velegnet til købere, der leder efter en produktionspartner til præcisions kobberstik, terminaler, køleplader, samleskinner, fittings og andre tilpassede komponenter.
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang-provinsen, Kina
-
Tlf
-
E-mail
Har du brug for messingstænger eller specialtilbehør? Send dine tegninger eller prøver i dag. ISO9001 certificeret, RoHS & PED kompatibel. Få et hurtigt, professionelt tilbud fra vores ekspertteam. Spørg nu!
Relaterede produkter
Nyhedsanbefalinger