- Hjem
- Om os
- Produkter
- PPR Quick Connector
- Rørfittings af messing
- Messing udvendigt gevind lige konnektor
- Messing indvendigt gevind lige konnektor
- Messing han-hun gevind lige konnektor
- 90-graders albuefitting af messing
- Messing gevindreducerende indsats
- Messing rørprop
- T-rørfitting af messing
- Aluminium-plast rørfitting
- Messing Y-Strainer Connector
- Messing slange Barb Fitting
- Ferrule fitting
- CNC bearbejdning
- Varm smedning
- Nyheder
- Download
- Send forespørgsel
- Kontakt os
Produkter
Vores omfattende produktportefølje omfatter en bred vifte af messingstænger (inklusive lavt blyindhold og blyfri kvaliteter), messingfittings og rørkomponenter, konstrueret til enestående mekanisk styrke, korrosionsbestandighed og bearbejdelighed på tværs af VVS, HVAC, bilindustrien og industrielle applikationer.
Fabriksdirekte varmesmedningskomponenter til tunge industrielle applikationer
NINGXINGer en professionelLeverandørogFabrikspecialiseret i skræddersyet metalformning til rørbeslag, ventilkomponenter, mekaniske dele og industrielle fittings. Med en intern produktionslinje for varmsmedning tilbyder NINGXING integrerede produktionstjenester, der dækker forberedelse af metalstang, opvarmning, formning, trimning, bearbejdning, overfladebehandling og slutinspektion.
Varmsmedning er en højtemperaturmetalformningsproces, hvor en metalstang opvarmes til en passende formningstemperatur og presses ind i et forberedt matricehulrum. Processen forbedrer materialets kompakthed og muliggør produktion af komponenter med komplekse ydre profiler og indvendige strukturer. Det er særligt velegnet til ventiler, rørfittings, møtrikker, konnektorer og andre dele, der kræver pålidelige mekaniske egenskaber og trykmodstand.
NINGXING understøtter forskellige produktionskrav gennem kobber, stål, aluminium og andre metalformningsprocesser. Kunder kan vælge passende procesruter i henhold til materialekvalitet, komponentgeometri, dimensionskrav, ordremængde og efterfølgende krav til bearbejdning.
Materialebaseret forarbejdning
Kobber- og Messingformning
Kobber og messing er meget brugt i rørhardware, ventilhuse, konnektorer og elektriske komponenter på grund af deres kombination af styrke, korrosionsbestandighed og bearbejdelighed. NINGXING kan behandle materialer som HPb59-1 og C36000 i henhold til komponentkrav og kundetegninger.
For komplekse messingkomponenter er korrekt forberedelse af emner og opvarmningskontrol vigtige for at opnå ensartet matricefyldning. Materialevalg kan også justeres i henhold til den endelige anvendelse, bearbejdningskrav, trykforhold og overfladebehandling.
Formning af stål og aluminium
Stål og aluminium er velegnet til strukturelle og mekaniske komponenter, der kræver forskellige kombinationer af styrke, vægt og holdbarhed. Stålformning kan bruges til trykbærende og bærende dele, mens aluminium giver en lettere mulighed for applikationer, hvor vægtreduktion er vigtig.
NINGXING kan anbefale passende materialekvaliteter i henhold til produkttegningen og arbejdsmiljøet, hvilket hjælper oversøiske købere med at balancere materialeydeevne, fremstillingsbesvær og samlede produktionsomkostninger.
Del geometri og formdesign
Komplekse hule komponenter
En vigtig egenskab ved processen er dens evne til at danne komponenter, som ellers ville kræve flere fremstillingsoperationer. Med passende matricestrukturer og kernetrækmekanismer kan NINGXING producere hule eller delvist hule komponenter såsom flervejs rørfittings og ventilhuse.
Denne egenskab er især nyttig til kobberventilhuse, tre-vejs fittings og andre komponenter, hvor indvendige hulrum eller grenstrukturer er påkrævet. Korrekt matricedesign gør det muligt for materialet at flyde ind i komplekse hulrum, mens den nødvendige vægtykkelse og overordnede geometri bibeholdes.
Udvikling af matrice til brugerdefinerede dele
For tilpassede komponenter bestemmes matriceudviklingen af delens geometri, materiale, formningstemperatur, nødvendige tolerancer og produktionsvolumen. NINGXING bruger varmebearbejdningsstål med passende varmebehandling for at forbedre modstanden mod termisk cykling og gentagne formningsbelastninger.
Til standardproduktionsforhold kan en korrekt designet matrice understøtte titusindvis til hundredtusindvis af formningscyklusser. Matricekonstruktion og levetid vurderes i henhold til de faktiske materiale- og produktionsforhold i stedet for at bruge en fast specifikation for hvert projekt.
Valg af produktionsmetode
Enkeltmaskine produktion
Enkeltmaskineproduktion er velegnet til kundetilpassede ordrer, mellemstore projekter og produkter, der kræver fleksible produktionsordninger. Automatiske fodringssystemer kan integreres med konventionelt formningsudstyr for at reducere manuel håndtering og opretholde ensartede produktionsforhold.
Denne produktionsmetode giver fleksibilitet, når kunder kræver flere produktspecifikationer, eller når produktionsmængder ikke berettiger en fuldautomatisk linje.
Automatisk varmformning
Til højvolumenordrer kan NINGXING bruge automatiseret formningsudstyr til at integrere materialetilførsel, opvarmning, formning og delefjernelse i en kontinuerlig produktionsproces. Automatiseret drift hjælper med at forbedre produktionskonsistensen og reducere arbejdsafhængig håndtering.
Afhængigt af komponentstørrelse, materiale og maskinkonfiguration kan automatiseret produktion opnå cirka 50 til 100 styk pr. minut for passende små komponenter. Faktisk output bestemmes af produktets geometri, formningssekvens og kvalitetskrav.
Opvarmnings- og formningskontrol
Temperaturstyring
Opvarmningstemperaturen har direkte indflydelse på materialeflow, formfyldning, overfladetilstand og formstabilitet. Kobbermaterialer opvarmes almindeligvis inden for ca. 600°C til 700°C, mens stålmaterialer generelt kræver højere formningstemperaturer afhængigt af deres sammensætning og anvendelse.
Opvarmningstiden justeres normalt i henhold til emnets diameter, vægt, materialetype og udstyrskonfiguration. Overdreven opvarmning bør undgås, fordi overophedning kan forårsage kornvækst eller andre materialeændringer, der påvirker den endelige komponentydelse.
Tryk og formningsparametre
Valg af udstyr afhænger af emnedimensioner, delvægt, geometri og formningsmodstand. Typisk formningsudstyr kan fungere inden for et trykområde på ca. 60 kN til 300 kN, mens den faktiske maskinkapacitet bør bestemmes gennem teknisk evaluering af den specifikke komponent.
Under produktionen skal formningskraft, matricejustering, emnetemperatur, smøring og cyklustid kontrolleres sammen. Stabile procesparametre hjælper med at reducere dimensionsvariation og forbedre repeterbarheden mellem produktionsbatcher.
Efterformningsbearbejdning
Bearbejdningsgodtgørelse
Selvom formningsprocessen kan opnå en relativt tæt på den endelige komponentgeometri, kræver kritiske funktionelle overflader normalt yderligere bearbejdning. Gevindhuller, tætningsflader, monteringsflader og præcisionsforbindelsesområder kan kræve bearbejdningstilladelser på ca. 0,5 til 1,5 mm afhængigt af komponentdesignet.
NINGXING kan koordinere formningsprocessen med efterfølgende CNC-drejning, boring, anboring, fræsning og andre bearbejdningsoperationer for at producere færdige komponenter i henhold til kundens tegninger.
Dimensions- og overfladekrav
Typiske formede komponenter kan opnå ca. Grade 6 til Grade 7 dimensionsnøjagtighed under passende produktionsforhold, mens overfladeruhed kan nå ca. Ra 6,3 til 12,5 μm afhængigt af materialet, matricens tilstand og procesparametre.
For komponenter med strenge dimensions- eller tætningskrav udføres den endelige inspektion efter bearbejdning i stedet for udelukkende at stole på dimensionerne af det formede emne.
Ansøgningsfelter
Ventiler og rørbeslag
Processen er meget udbredt til kobberkugleventilhuse, kugleventilhuse, portventilkomponenter, kontraventildele, rørforbindelser, trevejsfittings, albuer, omløbermøtrikker og reducerende bøsninger.
Den er også velegnet til vandmålerhuse, filterhuse og trykreducerende ventilhuse. Den høje materialetæthed opnået gennem kontrolleret formning gør disse komponenter velegnede til applikationer, hvor trykmodstand og pålidelig tætning er vigtig.
Mekaniske og hydrauliske komponenter
I mekanisk fremstilling og hydrauliske applikationer kan formede komponenter omfatte trykmålerforbindelser, olierørsfittings, hydrauliske ventilblokke og andre dele, der udsættes for statisk tryk eller gentagne mekaniske belastninger.
Stål- eller aluminiumsformning kan også anvendes på udvalgte bil- og motorcykelkomponenter, herunder styreknogler og bremsebeslag, afhængigt af de nødvendige materialeegenskaber og komponentstruktur.
Hardware og elektriske komponenter
Til daglig brug og arkitektonisk hardware omfatter applikationer avancerede dørhåndtag, låsekroppe, badeværelsestilbehørsbaser og gulvafløbslegemer, hvor dimensionskonsistens, overfladekvalitet og korrosionsbestandighed er vigtige.
Elektriske og kommunikationsapplikationer omfatter kobberterminaler, kabelklemmer og eksplosionssikre kabelindgangsbokse. Kobberformning er særligt velegnet til komponenter, hvor både elektrisk ledningsevne og strukturel integritet er påkrævet.
Custom Manufacturing Service
Fra stanglager til færdige komponenter
NINGXING tilbyder en integreret fremstillingsrute fra kobber- eller stålstænger til formede emner og færdige komponenter. Denne tilgang giver kunderne mulighed for at koordinere materialevalg, formning, bearbejdning og inspektion gennem én produktionspartner.
Til tilpassede projekter kan kunderne levere tegninger, prøver, 3D-modeller, materialekrav eller applikationsoplysninger. NINGXING kan derefter evaluere formningsretningen, formstrukturen, bearbejdningsgodtgørelsen og produktionsmetoden før masseproduktion.
Lille batch og masseproduktion
Produktionssystemet understøtter både skræddersyede ordrer i mellemvolumen og gentagelse af højvolumen. Udvikling af matrice kræver typisk cirka 15 til 30 dage, afhængigt af komponentkompleksitet, værktøjsstruktur og kundegodkendelseskrav.
For projekter med flere specifikationer kan produktionsmetoden justeres i henhold til ordremængde og leveringskrav, hvilket hjælper kunderne med at undgå unødvendige investeringer i værktøj og udstyr.
Ofte stillede spørgsmål
Hvordan er det sammenlignet med støbning og konventionel smedning?
Sammenlignet med støbning kan Hot Forging reducere almindelige støbe-relaterede defekter såsom intern porøsitet og krympning, når processen er korrekt styret, mens den resulterende materialestruktur kan give gunstige mekaniske egenskaber for trykbærende komponenter.
Sammenlignet med konventionel varmsmedning kan specialiserede matricestrukturer og kernetrækmekanismer gøre det muligt at fremstille hule eller forgrenede geometrier med mindre efterfølgende bearbejdning. Den faktiske fordel afhænger af komponentgeometri, materiale, produktionsmængde og kvalitetskrav.
Hvilken bearbejdning kræves normalt efter formning?
Formede emner kan kræve CNC-drejning, boring, anboring, fræsning eller andre efterbehandlingsoperationer. Kritiske områder såsom gevindhuller, tætningsflader og monteringsflader kræver normalt bearbejdning for at opnå de endelige tegningsdimensioner.
Den nødvendige bearbejdningsmængde afhænger af formningsnøjagtigheden og produktdesignet. NINGXING kan bestemme passende bearbejdningstillæg under værktøjs- og procesudviklingsfasen.
Hvordan skal materialet vælges?
Materialevalg bør overveje formningstemperatur, mekaniske krav, korrosionsforhold, bearbejdningskrav og endelig påføring. For kobberkomponenter kan messingkvaliteter såsom HPb59-1 og C36000 overvejes til applikationer, der kræver passende formbarhed og bearbejdelighed ved høje temperaturer.
For stålkomponenter bør kulstofækvivalent, formningstemperatur og varmebehandlingskrav evalueres for at reducere risikoen for revner eller overdreven afkulning under opvarmning. NINGXING kan anbefale passende materialekvaliteter og udføre prøveforsøg baseret på kundetegninger og driftsbetingelser.
- View as
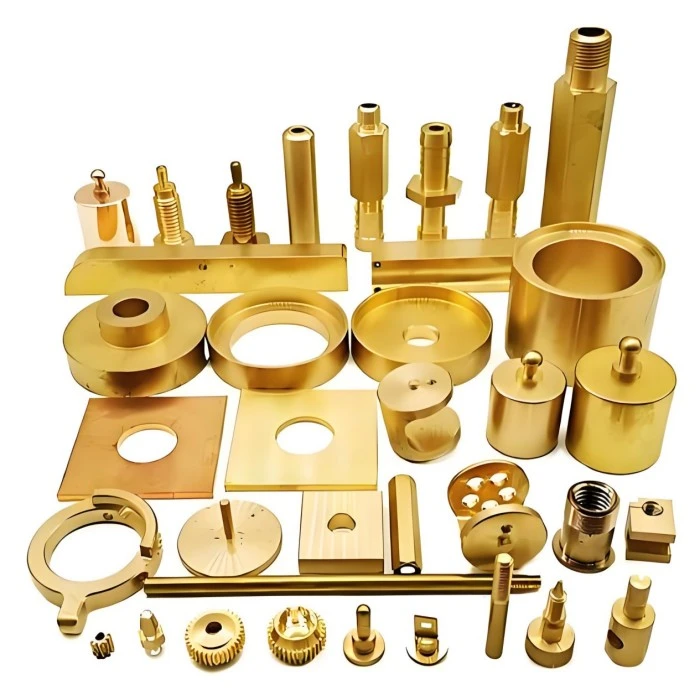
Kobber varm smedeservice
NINGXING leverer tilpassede Copper Hot Forging Service-løsninger til bilindustrien, elektriske, marine-, maskiner og andre industrielle applikationer. Med kontrolleret opvarmning, præcisionssmedning, CNC-bearbejdning og streng kvalitetskontrol, producerer vi kobberlegeringskomponenter med høj styrke, god ledningsevne og pålidelig dimensionel konsistens. Tegning og prøvebaseret tilpasning understøttes med ISO9001:2015, CE og RoHS-overholdelse for relevante projekter.
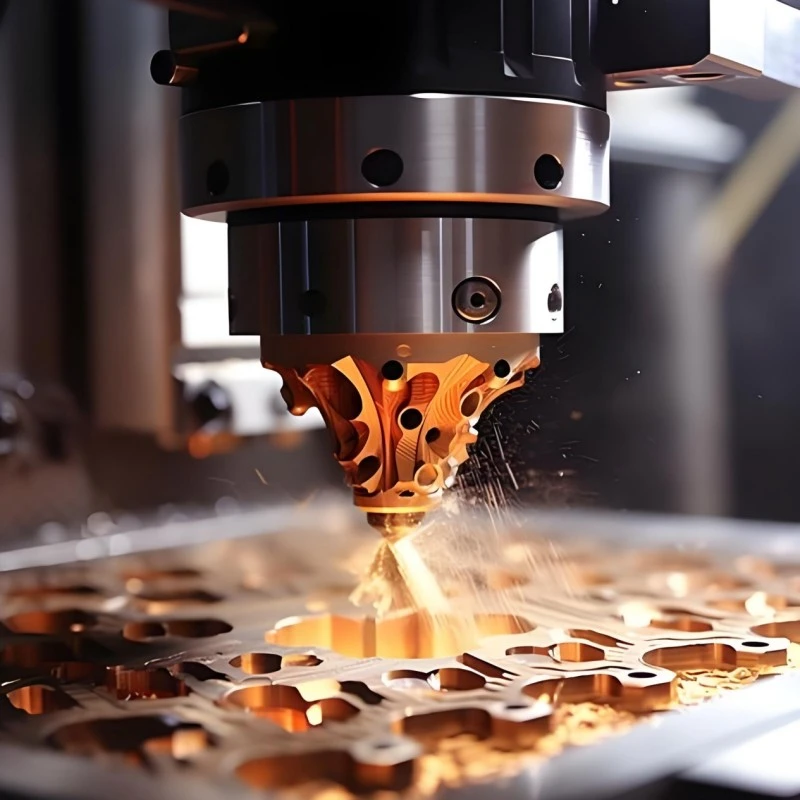
Kobber varme smedede dele
NINGXING leverer brugerdefinerede kobbersmedede dele til ventiler, bilkomponenter, elektriske stik, strømudstyr og sanitært hardware. Ved at bruge kontrolleret opvarmning, præcisionssmedning og CNC-finish producerer vi tætte, højstyrke kobberlegeringskomponenter med ensartede dimensioner og pålidelig ydeevne. Vi understøtter tegning og prøvebaseret tilpasning, små-batch-forsøg og volumenproduktion med ISO9001:2015, CE og RoHS-overholdelse.
NINGXING er en professionel Varm smedning producent og leverandør i Kina. Vi byder dig hjertelig velkommen til engrosprodukter af høj kvalitet til konkurrencedygtige priser fra vores fabrik.
Nyhedsanbefalinger