- Hjem
- Om os
- Produkter
- PPR Quick Connector
- Rørfittings af messing
- Messing udvendigt gevind lige konnektor
- Messing indvendigt gevind lige konnektor
- Messing han-hun gevind lige konnektor
- 90-graders albuefitting af messing
- Messing gevindreducerende indsats
- Messing rørprop
- T-rørfitting af messing
- Aluminium-plast rørfitting
- Messing Y-Strainer Connector
- Messing slange Barb Fitting
- Ferrule fitting
- CNC bearbejdning
- Varm smedning
- Nyheder
- Download
- Send forespørgsel
- Kontakt os
Produkter
Vores omfattende produktportefølje omfatter en bred vifte af messingstænger (inklusive lavt blyindhold og blyfri kvaliteter), messingfittings og rørkomponenter, konstrueret til enestående mekanisk styrke, korrosionsbestandighed og bearbejdelighed på tværs af VVS, HVAC, bilindustrien og industrielle applikationer.
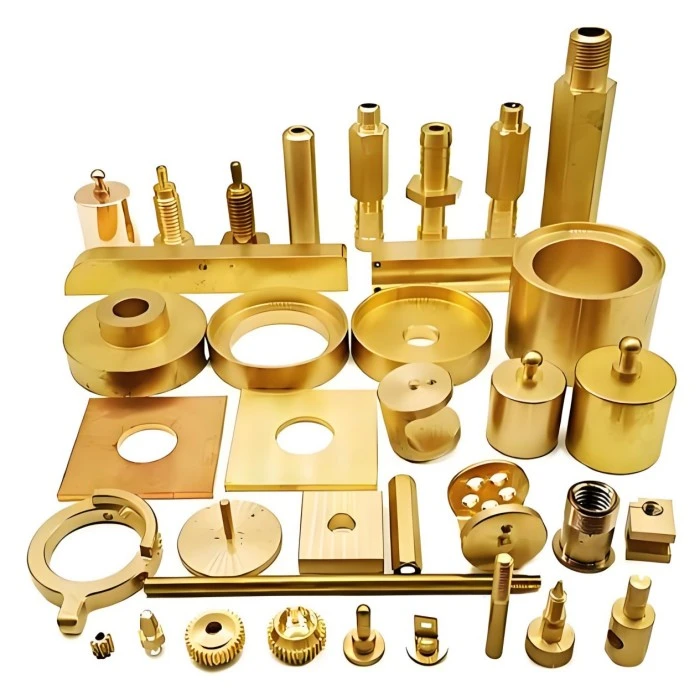
Kobber varm smedeservice
NINGXING leverer tilpassede Copper Hot Forging Service-løsninger til bilindustrien, elektriske, marine-, maskiner og andre industrielle applikationer. Med kontrolleret opvarmning, præcisionssmedning, CNC-bearbejdning og streng kvalitetskontrol, producerer vi kobberlegeringskomponenter med høj styrke, god ledningsevne og pålidelig dimensionel konsistens. Tegning og prøvebaseret tilpasning understøttes med ISO9001:2015, CE og RoHS-overholdelse for relevante projekter.
Copper Hot Forging Service bruger kontrolleret varme og formningstryk til at forme kobber og kobberlegeringer til tilpassede komponenter. Sammenlignet med bearbejdning af dele fra solidt materiale kan smedning forbedre materialeudnyttelsen og strukturel styrke, samtidig med at den tilbyder bedre tæthed og pålidelighed end konventionel støbning til passende anvendelser.
NINGXING understøtter hele projektprocessen fra smedning af gennemførlighedsgennemgang og matriceudvikling til formning, sekundær bearbejdning og endelig inspektion, og hjælper købere med at reducere leverandørkoordinering og produktionsrisici.
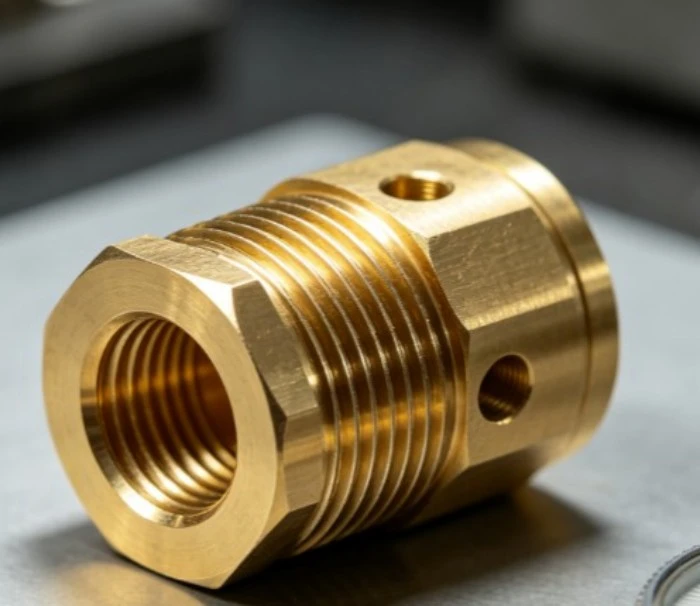
ISO9001:2015 4000 / 2500 / 1000 / 630-ton presser 650°C – 950°C 70+ CNC-centre ±0,05 mm / Ra 1,6 μm CE / RoHS
Engineering til kobberlegeringssmedning
Materialestrømsanalyse
Kobberlegeringer opfører sig anderledes under varm deformation. Opvarmningstemperatur, deformationshastighed, matricegeometri og materialeegenskaber har alle indflydelse på, hvordan barren fylder hulrummet.
For komplekse eller lette komponenter kan materialeflow evalueres under ingeniørudvikling for at reducere ufuldstændig fyldning, foldning, revner og overdreven bearbejdningsmængde.
Smedegodtgørelse og Udkast
Smedede dele kræver normalt tillæg til efterfølgende bearbejdning. Tillægget bør bestemmes i henhold til smedningsmetoden, komponentstørrelse, dimensionskrav og bearbejdningsproces.
Egnede trækvinkler hjælper også den smedede komponent med at frigøres fra matricen, mens den reducerer unødvendig formningsmodstand.
Letvægtsstrukturoptimering
En korrekt designet smedning kan reducere unødvendigt materiale, samtidig med at den strukturelle styrke bevares. NINGXING har udviklet letvægts uregelmæssige smedegods ved hjælp af optimeret materialeflowfordeling.
I et kundeprojekt reducerede udskiftning af konventionel støbning med varmsmedning vægtykkelsen med 20 % og øgede materialeudnyttelsen til mere end 85 %.
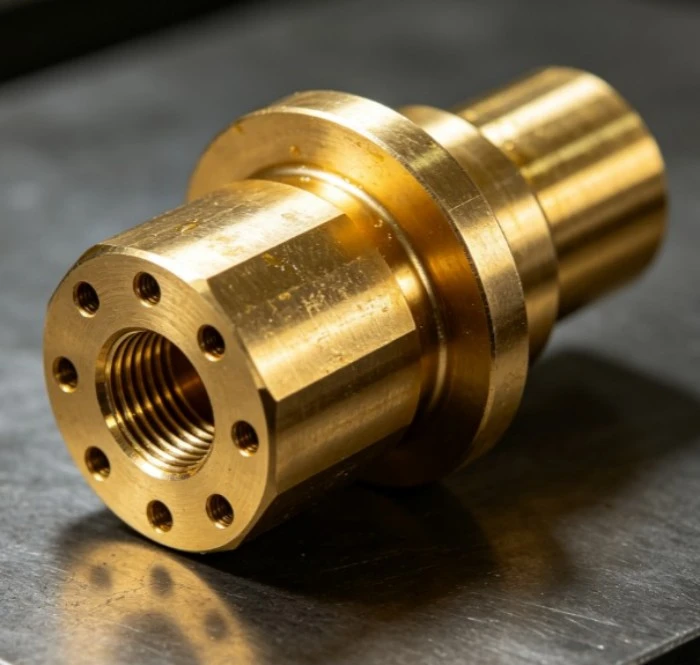
Værktøjsudvikling
Custom Die Manufacturing
Smedematricen er udviklet i henhold til komponentens geometri, materialekvalitet, produktionsvolumen og påkrævet bearbejdningstillæg.
NINGXING understøtter specialfremstillet matriceudvikling sammen med smedningsproduktion, hvilket gør det muligt at justere værktøjsparametre i henhold til faktiske produktionsresultater i stedet for kun at stole på teoretiske beregninger.
Die Liv og Vedligeholdelse
For volumenproduktion påvirker formens tilstand direkte dimensionskonsistens og produktionseffektivitet. Regelmæssig inspektion og vedligeholdelse hjælper med at kontrollere slid på formende overflader og reducerer uventede produktionsafbrydelser.
Værktøjskrav kan evalueres i henhold til produktionsmængde og komponentkompleksitet før tilbud.
Prototype validering
Til nye projekter kan prototype- eller prøvesmedning bruges til at verificere fyldning, dimensioner, overfladetilstand, bearbejdningstillæg og materialeydelse før fuldskalaproduktion.
Dette giver købere mulighed for at bekræfte komponenten, før de forpligter sig til større produktionsvolumener.
Produktionskapacitet
01
Valg af smedeudstyr
NINGXING driver smedeudstyr, herunder 4000 tons, 2500 tons, 1000 tons, 630 tons og andre smedemaskiner. Udstyrsvalg er baseret på komponentstørrelse, materiale, projekteret formningskraft og matricestruktur.
Dette gør det muligt at matche forskellige produktionskrav med passende formningsudstyr i stedet for at bruge den samme proces for hver komponent.
02
Automatiserede produktionslinjer
Automatiseret og semi-automatiseret produktionsudstyr kan understøtte billetopvarmning, formning, håndtering og efterfølgende forarbejdning.
Mellemfrekvent induktionsopvarmning giver kontrollerede temperaturforhold for kobberlegeringer. Typiske forarbejdningstemperaturer varierer fra ca. 650°C til 950°C afhængigt af materialekvaliteten.
03
Batchkonsistens
Stabil produktion kræver ensartet opvarmning, formningstryk, cyklusparametre og inspektionsstandarder. Procesparametre kan dokumenteres for gentagelsesordrer for at reducere variation mellem produktionsbatcher.
Mere end 70 CNC-bearbejdningscentre og understøttende udstyr er tilgængelige til post-smedning.
Muligheder for eftersmedning
Varmebehandling
Varmebehandling kan vælges efter legeringskrav og de ønskede mekaniske egenskaber.
Afspændingsbehandling kan hjælpe med at reducere resterende stress efter formning, mens opløsnings- og ældningsbehandlinger kan overvejes for specifikke kobberlegeringer, der kræver yderligere mekanisk ydeevne.
CNC bearbejdning
Smedede emner kan færdigbehandles gennem drejning, fræsning, boring, anboring og andre CNC-operationer.
Efter bearbejdning kan dimensionelle tolerancer nå ca. ±0,05 mm for passende egenskaber, med overfladeruhed ned til Ra 1,6 μm afhængigt af komponentstrukturen og bearbejdningsmetoden.
Overfladebehandling
Afhængigt af den endelige anvendelse kan dele modtage polering, sandblæsning, passivering, galvanisering eller andre efterbehandlingsprocesser.
Elektriske komponenter kan kræve specifik kontaktoverfladebehandling, mens sanitære og dekorative komponenter kan prioritere udseende og korrosionsbestandighed.
Branchespecifikke løsninger
Nye energikøretøjskomponenter
Kobbersmedning bruges i stigende grad i højstrøms elektriske systemer til elektriske køretøjer.
Anvendelser omfatter højspændingsstik, batteriforbindelseskomponenter, opladningsgrænseflader, elektriske motorforbindelser, elektroniske kontrolkomponenter og termiske styringssubstrater.
En ny producent af energikøretøjskomponenter opnåede en forbedring på 15 % i produktionseffektiviteten og en reduktion på 10 % i energiforbruget efter at have erstattet sin konventionelle støbeproces med varmsmedning. Materialeudnyttelsen steg til mere end 85%, mens vægtykkelsen blev reduceret med 20%.
Elektriske højspændingsdele
Kobberkomponenter, der anvendes i højspændingsudstyr, kræver stabil ledningsevne, dimensionsnøjagtighed og modstand mod termiske effekter.
Typiske anvendelser omfatter elektriske kontakter, ledende samleskinner, transformerterminaler og andre strømførende komponenter. Afhængigt af den valgte legering kan ledningsevnen nå eller overstige 75 % IACS.
Marine- og maskinkomponenter
Kobberlegeringer er velegnede til udvalgte marine- og maskinapplikationer på grund af deres korrosionsbestandighed, slidstyrke og mekaniske egenskaber.
Potentielle anvendelser omfatter marineaksler, maskingear, lejehuse, forbindelseskomponenter og andre dele, der arbejder i krævende miljøer.
Vejledning til materialevalg
Rent kobber
T2 og C11000 overvejes almindeligvis til applikationer, hvor elektrisk og termisk ledningsevne er primære krav.
Disse materialer er velegnede til ledende komponenter, varmeafledningsdele og udvalgte elektriske applikationer, hvor der kræves et højt kobberindhold.
Messing legeringer
HPb59-1, H62 og C37700 giver en balance mellem styrke, bearbejdelighed og korrosionsbestandighed.
De bruges almindeligvis til ventiler, fittings, konnektorer, sanitære komponenter og mekaniske dele.
Bronze og blyfri legeringer
QSn6.5-0.1 kan vælges til applikationer, der kræver slidstyrke og elastiske egenskaber.
Blyfri kobberlegeringer såsom C49250-C49355 kan overvejes til drikkevandssystemer, hvor materialeoverholdelse er et vigtigt indkøbskrav.
Kvalitetsbekræftelse
Dimensionel inspektion
Inspection equipment includes coordinate measuring machines, optical measuring systems, height gauges, and other precision instruments.
Kritiske dimensioner kan kontrolleres mod kundetegninger efter smedning og CNC-bearbejdning for at bekræfte dimensionskonsistens.
Mekanisk prøvning
Afhængigt af projektets krav kan hårdhed og trækstyrke testes for at verificere de nødvendige mekaniske egenskaber.
Materiale- og varmebehandlingsspecifikationer gennemgås før testning for at sikre, at resultaterne vurderes i forhold til den korrekte standard.
Intern defektdetektering
Ultralyds- og magnetisk partikelinspektion kan bruges, når intern eller overfladedefektdetektion er påkrævet.
For ledende komponenter kan elektrisk ledningsevne eller resistivitetstest også indgå i inspektionsplanen.
Omkostninger og levering
Værktøjsomkostningsfaktorer
Værktøjsomkostninger afhænger af delens geometri, materiale, smedningsstørrelse, matricestruktur, produktionsvolumen og forventet matricelevetid.
For projekter med stor volumen kan værktøjsinvesteringer ofte fordeles på et større antal komponenter, hvilket gør enhedsomkostningerne mere konkurrencedygtige.
Produktions ledetid
Standard skræddersyede projekter kræver generelt cirka 15-30 arbejdsdage. Projekter, der involverer udvikling af ny matrice, kan kræve yderligere tid til fremstilling af værktøj og prøvevalidering.
The final schedule is confirmed after reviewing the drawing, material, quantity, tooling requirements, and secondary machining process.
Volumenpriser
Prisfastsættelse vurderes i henhold til materialeforbrug, smedevægt, værktøjskrav, bearbejdningsoperationer, overfladebehandling, inspektionsstandarder og ordremængde.
Som en direkte producent kan NINGXING koordinere værktøj, smedning, bearbejdning og inspektion inden for ét produktionssystem, hvilket hjælper med at reducere yderligere outsourcingomkostninger.
Ofte stillede spørgsmål
Q1
Hvilken information er nødvendig for et smedetilbud?
A1
En tegning, 3D-model, prøve eller teknisk specifikation foretrækkes. Materialekvalitet, årlig mængde, kritiske tolerancer, overfladekrav og inspektionsstandarder kan også hjælpe med at producere et mere præcist tilbud.
Q2
Hvordan vælges smedemetoden?
A2
Smedemetoden vælges i henhold til emnegeometri, materialeegenskaber, produktionsvolumen, påkrævet styrke, dimensionskrav og tilgængeligt bearbejdningstillæg.
Q3
Kan eksisterende støbte dele konverteres til smedegods?
A3
I mange tilfælde kan en støbt komponent omdesignes til smedning, men geometrien skal normalt gennemgås. Træk, vægtykkelse, skillelinjer, radier og materialestrøm kan have behov for modifikation.
Q4
Er der behov for nyt værktøj til hver brugerdefineret del?
A4
En ny eller modificeret matrice er normalt påkrævet, når komponenten har en unik geometri. Eksisterende værktøj kan kun være egnet, når dimensionerne og strukturen er tilstrækkeligt kompatible.
Q5
Kan smedede emner bearbejdes til endelige dimensioner?
A5
Ja. CNC-drejning, fræsning, boring, anboring og andre bearbejdningsoperationer kan udføres efter smedning for at opnå de endelige tegningsdimensioner.
Q6
Hvor lang tid tager værktøjsudvikling?
A6
Værktøjsplanen afhænger af delens kompleksitet, matricestørrelse, materiale, designrevisioner og prøvekrav. Den nøjagtige tidslinje er bekræftet efter ingeniørgennemgang.
Anmod om en projektevaluering
Kunder kan indsende tegninger, prøver eller 3D-modeller til teknisk gennemgang. NINGXING kan evaluere materialevalg, smedningsgennemførlighed, værktøjskrav, bearbejdningsgodtgørelser, kvalitetsstandarder og forventet produktionsvolumen.
For en skræddersyet Copper Hot Forging Service kan tidlig ingeniørgennemgang hjælpe med at identificere potentielle produktionsrisici før værktøjsinvestering og understøtte en mere forudsigelig produktionsplan.
NINGXING opererer under et ISO9001:2015 kvalitetsstyringssystem, med relevante produkter tilgængelige i henhold til CE- og RoHS-krav.
Anmod om en kobbersmedningsprojektevaluering
Indsend tegninger, prøver eller 3D-modeller til teknisk gennemgang, materialevalg, værktøjskrav og produktionsplan.
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang-provinsen, Kina
-
Tlf
-
E-mail
Har du brug for messingstænger eller specialtilbehør? Send dine tegninger eller prøver i dag. ISO9001 certificeret, RoHS & PED kompatibel. Få et hurtigt, professionelt tilbud fra vores ekspertteam. Spørg nu!
Relaterede produkter
Nyhedsanbefalinger