- Hjem
- Om os
- Produkter
- PPR Quick Connector
- Rørfittings af messing
- Messing udvendigt gevind lige konnektor
- Messing indvendigt gevind lige konnektor
- Messing han-hun gevind lige konnektor
- 90-graders albuefitting af messing
- Messing gevindreducerende indsats
- Messing rørprop
- T-rørfitting af messing
- Aluminium-plast rørfitting
- Messing Y-Strainer Connector
- Messing slange Barb Fitting
- Ferrule fitting
- CNC bearbejdning
- Varm smedning
- Nyheder
- Download
- Send forespørgsel
- Kontakt os
Produkter
Vores omfattende produktportefølje omfatter en bred vifte af messingstænger (inklusive lavt blyindhold og blyfri kvaliteter), messingfittings og rørkomponenter, konstrueret til enestående mekanisk styrke, korrosionsbestandighed og bearbejdelighed på tværs af VVS, HVAC, bilindustrien og industrielle applikationer.
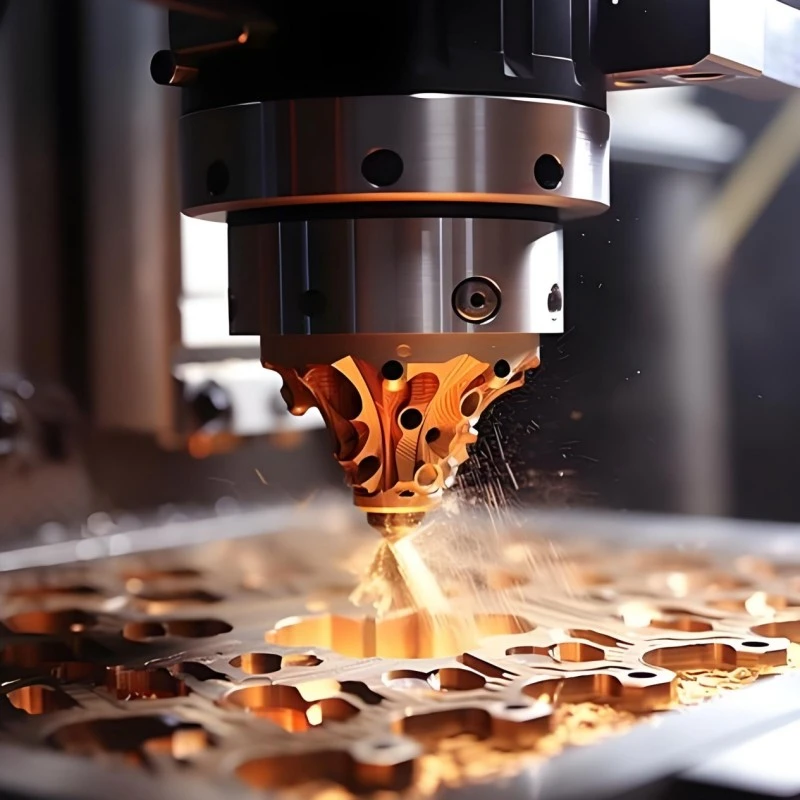
Kobber varme smedede dele
NINGXING leverer brugerdefinerede kobbersmedede dele til ventiler, bilkomponenter, elektriske stik, strømudstyr og sanitært hardware. Ved at bruge kontrolleret opvarmning, præcisionssmedning og CNC-finish producerer vi tætte, højstyrke kobberlegeringskomponenter med ensartede dimensioner og pålidelig ydeevne. Vi understøtter tegning og prøvebaseret tilpasning, små-batch-forsøg og volumenproduktion med ISO9001:2015, CE og RoHS-overholdelse.
Kobber varme smedede dele er dannet ved at opvarme kobberlegeringer og påføre kontrolleret tryk gennem matrice eller åben smedning. Processen producerer en tæt struktur, raffineret kornflow, høj styrke og fremragende ledningsevne og korrosionsbestandighed.
NINGXING understøtter brugerdefinerede dele fra tegninger eller prøver, der dækker matricedesign, smedning, varmebehandling, CNC-bearbejdning og slutinspektion.
Smedning vs. støbning vs. pulvermetallurgi
Processammenligning
| Feature | Varm smedning | Casting | Pulvermetallurgi |
|---|---|---|---|
| Styrke | Høj | Medium | Medium |
| Materialetæthed | Høj | Medium | Medium |
| Præcision | Høj* | Medium | Høj |
| Materialeudnyttelse | Høj | Medium | Meget høj |
| Komplekse former | God | Fremragende | Fremragende |
| Produktionsvolumen | Medium-Høj | Lav-Høj | Høj |
| Typiske applikationer | Ventiler, terminaler, stik, autodele | Huse, ventilhuse, komplekse dele | Små præcisionskomponenter |
| Hovedfordel | Styrke og strukturel pålidelighed | Komplekse former | Høj materialeeffektivitet |
*Den endelige dimensionelle nøjagtighed kan forbedres gennem efterfølgende CNC-bearbejdning.
For varmesmedede kobberdele foretrækkes varmsmedning generelt, når styrke, materialedensitet, ledningsevne og pålidelighed er vigtige. Støbning er mere velegnet til meget komplekse former, mens pulvermetallurgi ofte bruges til små, store komponenter, der kræver effektiv materialeudnyttelse.
Smedeproces
kontrolleret opvarmning
Kobberlegeringer har relativt smalle smedetemperaturvinduer. Utilstrækkelig opvarmning øger deformationsmodstanden og kan forårsage revner, mens for høje temperaturer kan resultere i kornvækst eller overophedningsfejl.
Mellemfrekvent induktionsopvarmning bruges til at opretholde kontrollerede emnetemperaturer. Typiske varmeområder er ca. 700-800°C for messing og 850-950°C for kobber, med procesparametre justeret i henhold til den specifikke legering.
Die Fyldning og Metal Flow
Under smedning med lukket matrice anbringes det opvarmede emne i en præcisionssmedningsmatrice og formes under kontrolleret tryk. Hydraulisk smedeudstyr med kapaciteter på 800T, 1000T, 2500T og 4000T er tilgængeligt til forskellige komponentstørrelser og formningskrav.
Dysehulrumsgeometri og formningsparametre justeres i henhold til materialestrømningsegenskaberne. Dette er især vigtigt for dele med uregelmæssige profiler, tykke sektioner, tynde træk eller komplekse former.
Varmebehandling
Varmebehandling kan anvendes efter smedning, når det kræves af materialespecifikationen og det mekaniske ydeevnemål.
Afspændingsudglødning kan reducere resterende spænding og forbedre duktiliteten. Til krævende anvendelser kan yderligere løsning og ældningsbehandling overvejes for at opnå den nødvendige hårdhed og mekaniske egenskaber.
Værktøj og sekundære operationer
Custom Die Udvikling
Smedematricen påvirker direkte materialeflow, dimensionskonsistens, overfladekvalitet og materialeudnyttelse. For tilpassede komponenter udvikles matricestrukturen i henhold til delens geometri, trækvinkel, vægtykkelse, smedningsgodtgørelse og forventet produktionsvolumen.
Til gentagen produktion kan optimeret matricedesign hjælpe med at reducere materialespild og opretholde ensartet delgeometri mellem batcherne.
CNC efterbehandling
Smedede emner kræver ofte sekundær bearbejdning for at opnå endelige dimensioner og funktionelle egenskaber. CNC-bearbejdningscentre og CNC-drejebænke kan bruges til boring, anboring, fræsning, drejning og præcisionsbearbejdning.
Dimensionstolerancer kan nå cirka ±0,05 mm for passende bearbejdede funktioner, med overfladeruhed ned til Ra 1,6 μm afhængigt af komponentdesignet og efterbehandlingsprocessen.
Indvendig fejlinspektion
For komponenter, der anvendes i sikkerhedskritiske miljøer eller højtryksmiljøer, er intern integritet en vigtig købshensyn. Ultralydstest kan anvendes til at detektere interne diskontinuiteter, når det er nødvendigt.
Elektriske komponenter kan også gennemgå resistivitets- eller ledningsevnetest for at verificere deres funktionskrav.
Anvendelseseksempler
Ventil- og væskekontrolkomponenter
Kobbersmedede komponenter bruges almindeligvis til ventilhuse, fittings, konnektorer og andre væskekontrolkomponenter i vandbehandling, industrirør og relaterede applikationer.
Sammenlignet med nogle støbeprocesser kan smedning reducere risikoen for porøsitet og forbedre materialedensiteten. Dette er især nyttigt for komponenter, der udsættes for tryk, hvor interne defekter kan påvirke tætningens pålidelighed.
Bilkomponenter
Kobberlegeringer bruges i bilindustriens elektriske og mekaniske applikationer, hvor ledningsevne, slidstyrke og dimensionsstabilitet er påkrævet.
I en ny energikøretøjsapplikation blev batteriterminaler fremstillet ved hjælp af en formsmedningsproces. Produktionshastigheden nåede ca. 15 stykker pr. minut, med et udbytte på over 98%.
Bygnings- og sanitetsudstyr
Kobber og messing smedegods bruges i vid udstrækning til sanitære hardware såsom dørhåndtag, låse, vinkelventiler og VVS-armaturer.
Smedning giver en tæt materialestruktur og en glat basisoverflade til efterfølgende polering eller galvanisering. Dette gør det muligt for færdig hardware at kombinere mekanisk holdbarhed med et attraktivt udseende.
For købere, der køber varme smedede kobberdele til forskellige industrielle anvendelser, kan materialevalg, smedningsmetode, bearbejdningskrav og slutinspektion evalueres i henhold til det specifikke komponentdesign.
Størrelse og produktionsområde
Standard smedemål
Produktionsområdet afhænger af materialet, komponentstrukturen, smedningsmetoden, udstyrskapaciteten og den nødvendige bearbejdningsmængde.
| Parameter | Referenceområde | Noter |
|---|---|---|
| Udvendig diameter | Φ50–500 mm | Større dimensioner kan vurderes |
| Højde | 25–200 mm | Tilpassede dimensioner til rådighed |
| Vægt i et stykke | 0,1-3 kg | Tungere komponenter kan vurderes |
| Komponent størrelse | 50–220 mm | Afhænger af geometri og udstyr |
| Smedeudstyr | 800T–4000T | Udvalgt efter formningskrav |
Produktionskapaciteten kan også dække meget større kobbersmedninger, hvor individuelle vægte potentielt når op på flere tons. De endelige specifikationer skal bekræftes i henhold til den tekniske tegning og smedningsprocessen.
Brugerdefinerede ikke-standarddele
Ikke-standard kobbersmedning kan udvikles ud fra kundetegninger, prøver eller 3D-modeller. Komplekse geometrier gennemgås før værktøj for at bestemme smedningsgennemførlighed, materialeflow, bearbejdningsgodtgørelse og dimensionskrav.
Denne tilgang er nyttig for købere, der har brug for komponenter, der ikke er tilgængelige som standard katalogprodukter.
Kvalitet og overholdelse
Proces kvalitetskontrol
Kvalitetskontrol dækker materialeverifikation, klargøring af emner, overvågning af varmetemperatur, smedningsdimensioner, varmebehandling, bearbejdning og slutinspektion.
Materialesammensætning kan kontrolleres ved hjælp af spektrometre før produktion. Smedeparametre overvåges under formning, mens færdige komponenter kan gennemgå dimensionsinspektion, metallografisk prøveudtagning, ultralydstestning og elektrisk ydeevnetest i henhold til projektets krav.
International overholdelse
NINGXING opererer under et ISO9001:2015 kvalitetsstyringssystem. Gældende produkter kan også fremstilles i henhold til CE- og RoHS-krav, når de er specificeret til målmarkedet eller applikationen.
Kunder kan levere deres nødvendige materialestandarder, inspektionsspecifikationer og overholdelsesdokumentation under tilbudsfasen.
Købsoplysninger
MOQ og prisfastsættelse
Små-batch prøveproduktion og volumenordrer kan begge evalueres. Prisfastsættelse afhænger hovedsageligt af kobberlegeringskvalitet, komponentstørrelse, smedningsvægt, værktøjskrav, bearbejdningsoperationer, overfladebehandling, inspektionskrav og ordremængde.
Som en direkte producent kan NINGXING koordinere værktøj, smedning, bearbejdning og inspektion inden for sit produktionssystem, hvilket hjælper med at reducere yderligere outsourcing og mellemliggende indkøbsomkostninger.
Ledetid
Standardprodukter kræver generelt cirka 7-15 arbejdsdage efter ordre- og specifikationsbekræftelse. Tilpassede komponenter kan kræve yderligere tid til udvikling af matrice, prøvegodkendelse og procesvalidering.
Den faktiske tidsplan bekræftes i henhold til værktøjskompleksitet, materialetilgængelighed, ordremængde og bearbejdningskrav.
Ofte stillede spørgsmål
Hvad er forskellen mellem smedede og støbte kobberdele?
Støbning danner metal ved at hælde smeltet materiale i en form, mens smedning bruger tryk til plastisk at deformere opvarmet metal. Smedning kan producere en tættere struktur og forfine kornstrømmen, hvilket gør den velegnet til komponenter udsat for mekaniske belastninger, tryk eller krævende driftsforhold.
Hvilken temperatur bruges til kobbersmedning?
Temperaturen afhænger af kobberlegeringen. Messing opvarmes normalt til ca. 700-800°C, mens rent kobber kan kræve ca. 850-950°C. Det nøjagtige område skal bestemmes i henhold til materialekvaliteten og smedningsprocessen.
Kan uregelmæssige kobberdele tilpasses?
Ja. Tilpassede dele kan udvikles ud fra tegninger, prøver eller 3D-modeller. Den tekniske gennemgang overvejer matricedesign, materialeflow, smedningsgodtgørelse, bearbejdningskrav og dimensionelle tolerancer, før værktøjet begynder.
Hvordan forhindres smedning af revner?
Forebyggelse af revner starter med materialeverifikation og korrekt forberedelse af emner. Opvarmning skal forblive inden for det passende forarbejdningsområde, mens smedningstryk og deformation skal kontrolleres i henhold til legeringens og komponentens geometri.
Kan smedede dele CNC-bearbejdes?
Ja. Smedede emner kan gennemgå CNC-drejning, fræsning, boring, anboring og andre sekundære operationer for at opnå endelige dimensioner og funktionelle funktioner.
Anmod om et teknisk tilbud
Send din tegning, 3D-model, prøve eller tekniske specifikation til evaluering. Tilbuddet kan vurderes efter materialekvalitet, smedestørrelse, årlig volumen, værktøjskrav, bearbejdningsoperationer, overfladebehandling og inspektionsstandarder.
For købere, der leder efter pålidelige kobbersmedede dele, yder NINGXING støtte fra indledende ingeniørgennemgang og udvikling af matrice gennem smedning, sekundær bearbejdning, inspektion og endelig levering.
Send forespørgsel
Kontaktoplysninger
-
Adresse
nr. 478, Daijia North Road, Industrial Zone, Changhe Town, Cixi City, Zhejiang-provinsen, Kina
-
Tlf
-
E-mail
Har du brug for messingstænger eller specialtilbehør? Send dine tegninger eller prøver i dag. ISO9001 certificeret, RoHS & PED kompatibel. Få et hurtigt, professionelt tilbud fra vores ekspertteam. Spørg nu!
Relaterede produkter
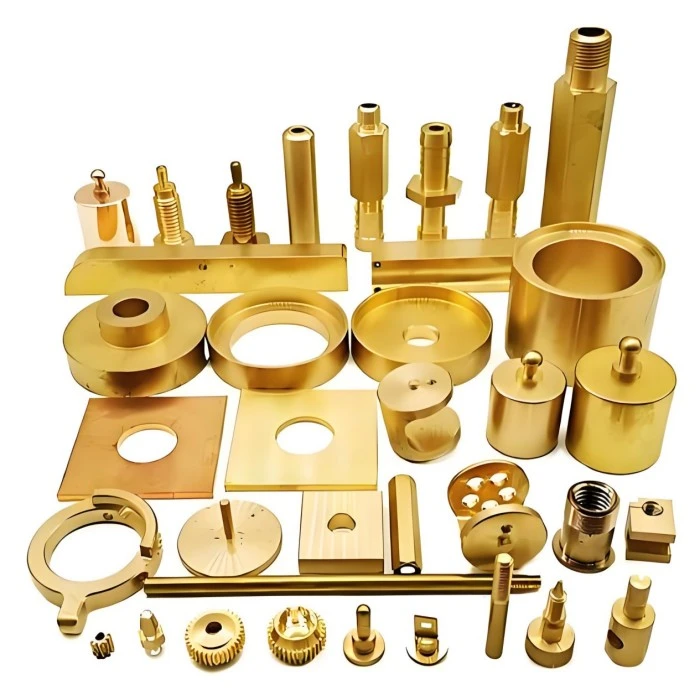
Nyhedsanbefalinger